Materia y acero
El alma invisible: cómo se dobla un tubo sin herirlo
La pieza más importante del doblado es la que el cliente nunca verá.
· 1 min de lectura
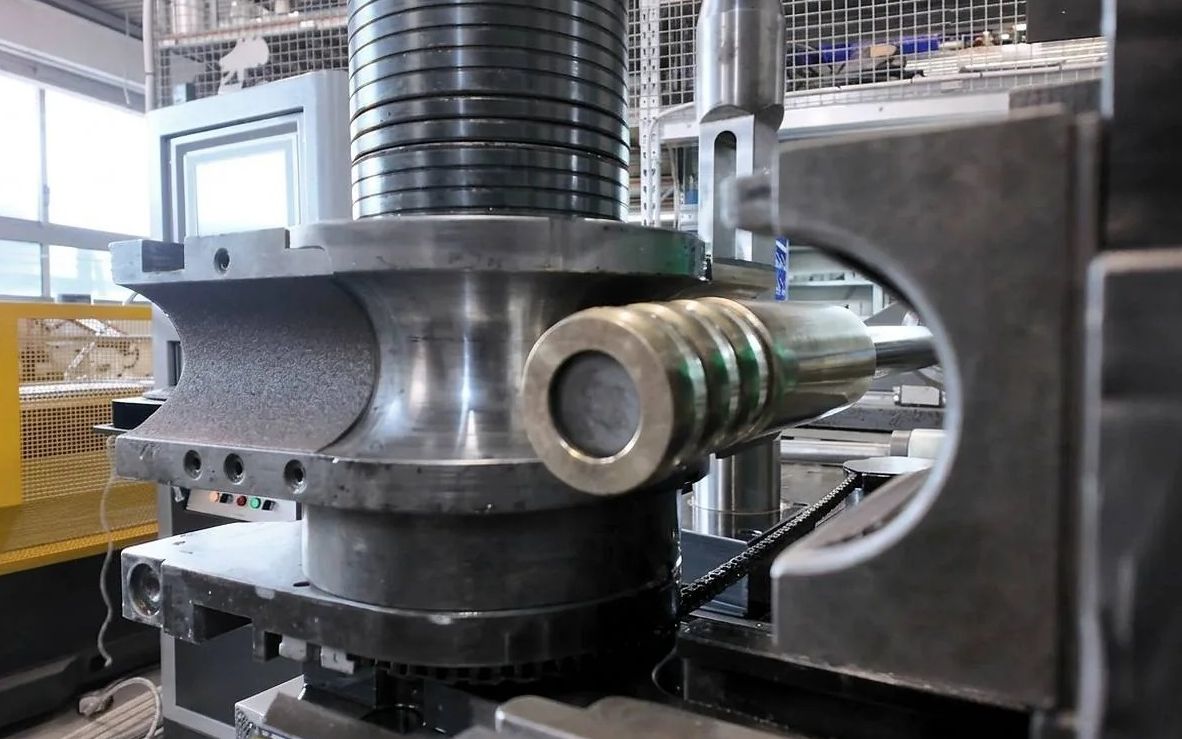
Tome un tubo de acero con un espesor de tres milímetros e intente doblarlo. En la curva ocurren dos cosas a la vez: la pared interna se comprime, la externa se estira. Si nadie interviene el tubo cede, pierde la sección circular, y la curva suave que usted tenía en mente se convierte en un codo abollado.
La solución, en nuestro caso, es un alma móvil de una aleación especial de bronce y aluminio. Entra en el tubo, acompaña el movimiento de la dobladora desde dentro y mantiene la sección perfectamente redonda mientras todo alrededor el metal se deforma.
Pero el alma por sí sola no basta, y aquí es donde el asunto se complica.
El acero inoxidable no es siempre idéntico a sí mismo. La elasticidad cambia, de forma imperceptible, de una colada a otra. Dos tubos que sobre el papel tienen la misma especificación idéntica reaccionan al doblado de manera ligeramente distinta: uno vuelve un poco más que el otro cuando la máquina se abre.
Una desviación así un software estándar no la ve. La ve quien dobla tubos desde hace veinte años.
Por eso, al inicio de cada lote, el ángulo de doblado se recalibra a mano. Se dobla, se mide, se corrige, se vuelve a doblar. Cuando la pieza es correcta, arranca la producción.
Es la parte del proceso más difícil de explicar a quien nos pregunta por qué no compramos sencillamente una máquina mejor.