Matière et acier
L’âme invisible : comment plier un tube sans le blesser
La pièce la plus importante du pliage est celle que le client ne verra jamais.
· 1 min de lecture
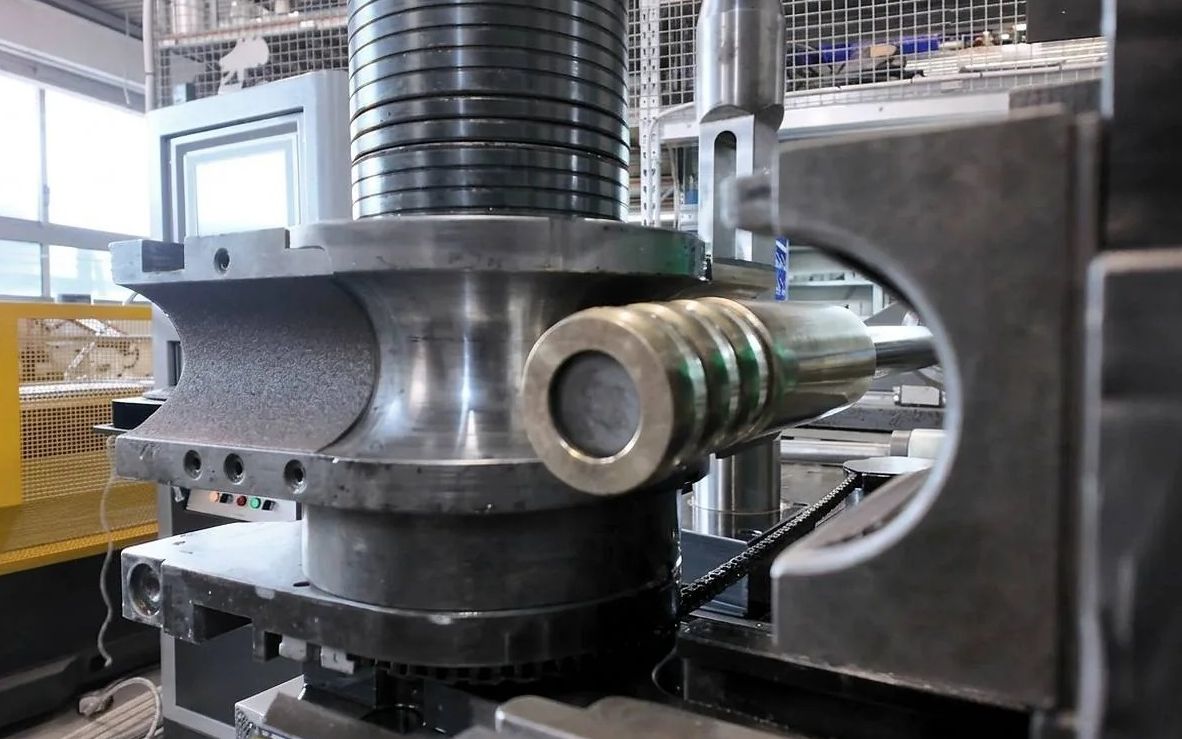
Prenez un tube d’acier d’une épaisseur de trois millimètres et essayez de le plier. Dans la courbe, deux choses se produisent en même temps : la paroi intérieure se comprime, la paroi extérieure s’étire. Si personne n’intervient, le tube cède, perd sa section circulaire, et la courbe douce que vous aviez en tête devient un coude cabossé.
La solution, chez nous, est une âme mobile dans un alliage spécial de bronze et d’aluminium. Elle entre dans le tube, accompagne le mouvement de la cintreuse de l’intérieur et maintient la section parfaitement ronde pendant que, tout autour, le métal se déforme.
Mais l’âme seule ne suffit pas, et c’est là que les choses se compliquent.
L’acier inox n’est pas toujours identique à lui-même. L’élasticité change, de manière imperceptible, d’une coulée à l’autre. Deux tubes qui, sur le papier, ont exactement la même spécification réagissent au pliage de façon légèrement différente : l’un revient un peu plus que l’autre quand la machine s’ouvre.
Un écart pareil, un logiciel standard ne le voit pas. Celui qui plie des tubes depuis vingt ans le voit.
C’est pourquoi, au début de chaque lot, l’angle de pliage est recalibré à la main. On plie, on mesure, on corrige, on plie à nouveau. Quand la pièce est juste, la production démarre.
C’est la partie du processus la plus difficile à expliquer à ceux qui nous demandent pourquoi nous n’achetons pas simplement une meilleure machine.